Dil

 +86-15268315011

 İngilizce
 中文简体
 İspanyolca
 русский
SEPS İşleme Sıcaklığı: Stiren-EP-Stiren Reçine için Neden 180-230°C Çalışıyor?
Stiren-etilen-propilen-stirenin kısaltması olan SEPS, stirenik blok kopolimer ailesinin yüksek performanslı ucunda yer alır ve varil içinde doymamış akrabalarından oldukça farklı davranır. Bunu her gün çalıştıran herkese sorun, aynı rakamların tekrarlandığını duyacaksınız: Erimeyi 180 ila 230°C arasında tutun. Bu bant eski bir el kitabından kopyalanan genel bir kural değildir. Bu, doymuş orta bloğun nasıl yumuşadığından, polistiren uç blokların kavramayı nasıl serbest bıraktığından ve polimerin bozunma başlamadan önce ne kadar termal boşluk payına sahip olduğundan kaynaklanır.
Bu kılavuz, pencerenin arkasındaki mantığı, pencerenin her iki tarafında neler olduğunu ve ekstrüzyon, enjeksiyon kalıplama ve film veya şişirme kalıplama hatları için 180-230°C'nin pratik ayarlara nasıl dönüştürüleceğini açıklamaktadır.
Sayıların Arkasındaki Polimeri Anlamak
SEPS hayata stiren-izopren-stiren blok kopolimer olarak başlar. Hidrojenasyon, izopren orta bloğu doyurur ve onu bir etilen-propilen kauçuk segmentine dönüştürerek SIS'yi ısıya, oksijene ve ultraviyole ışığa karşı savunmasız bırakan karbon-karbon çift bağlarının neredeyse tamamını ortadan kaldırır. Geriye iki fazlı bir malzeme kalıyor: fiziksel çapraz bağlantı görevi gören sert polistiren alanlar ve esnekliği sağlayan yumuşak, lastiksi bir orta blok.
Bu yapı işlem sıcaklığını açıklıyor. Polistiren alanlarının cam geçişinin altında, yaklaşık 100°C'de, polimer çapraz bağlı bir kauçuk gibi davranır; yumuşar ancak akmaz. Gerçek eriyik akışı düzenli polistiren alanlarını gevşetmek için yeterli termal enerjiye ihtiyaç duyar ve tipik bir ticari sınıfta bu nokta 170-180°C'ye yaklaşır. Bunun ötesinde viskozite istikrarlı bir şekilde düşer, bu nedenle 180°C pratik zemini, 230°C ise hissedilir tavanı işaret eder.
Neden 180°C ile 230°C Arası Pratik Pencere Haline Geldi?
SEPS'i 180°C'nin altında çalıştırın; belirtilerin gözden kaçırılması zordur: erimemiş jeller, pürüzlü ve donuk yüzeyler, yüksek vida torku, sürüklenen eriyik basıncı ve kalıplanmış parçalardaki zayıf kaynak çizgileri. Polimer, bir kalıbı veya boşluğu eşit bir şekilde dolduracak kadar akışkan değildir ve hiçbir ekstra basınç miktarı, tamamen gevşememiş bir eriyiği telafi edemez.
Aralığın diğer ucunda ise 230°C'yi aşmak, kazandığından daha pahalıya mal olmaya başlıyor. Termal-oksidatif bozulma hızlanır, jeller ve siyah noktalar belirir, renkler sarıya doğru kayar ve hafif bir yanık kokusu gelişebilir; bu, sıcaklığın ve kalma süresinin aleyhinize çalıştığının açık bir işaretidir. Doymuş orta blok, SIS'deki çift bağlardan çok daha bağışlayıcıdır ancak bağışık değildir.
Bu sınırlar arasında çoğu hattın yerleştiği sıcaklık 190-215°C'dir. Eşit erime ve sabit basınç için yeterince sıcaktır, ancak ekstrüzyon ve şişirme kalıplamanın bağlı olduğu erime mukavemetini koruyacak kadar da soğuktur.
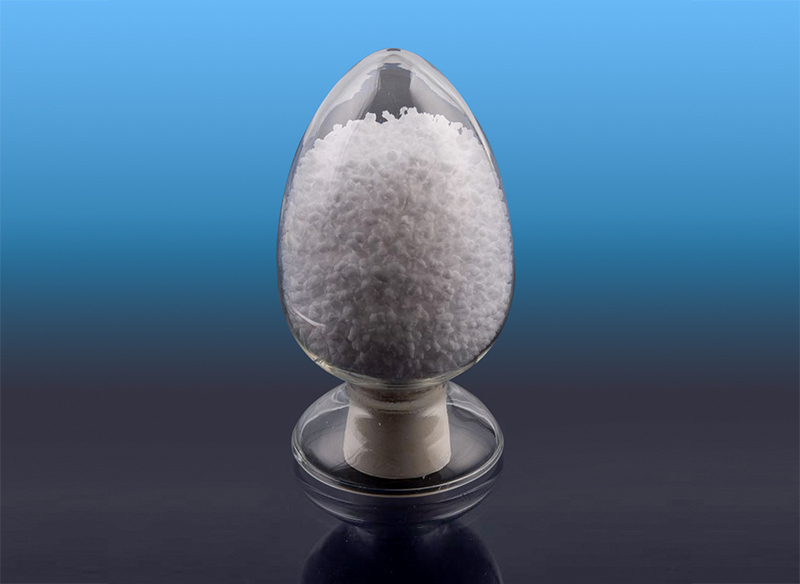
 Hidrojenlenmiş Stiren-İzopren Blok Kopolimer(SEP(S)) Zhongli SEP serisi, monomer olarak stiren ve izopren ile sentezlenen (stiren-etilen/propilen) blok kopolimerlerdir. Doğrusal ve yıldız tiplerine ayrılabilir ... Ürünü Görüntüle →
Her Sıcaklık Bandında Ne Olur?
180-230°C'yi tek bir düz sayı olarak ele almak asıl noktayı kaçırır. Viskozite, erime mukavemeti ve yüzey kalitesinin tümü bu aralıkta ölçülebilir şekilde değişir ve yürüttüğünüz süreç, içinde nerede duracağınıza karar vermelidir.
| Erime sıcaklığı | Erime davranışı | En uygun süreçler |
|---|---|---|
| 180-190°C | En yüksek viskozite, en güçlü erime | Profil ekstrüzyonu, şişirme, levha |
| 190-205°C | Dengeli akış ve erime mukavemeti | Bileşik, dökme film, sıcakta eriyen yapıştırıcılar |
| 205-230°C | En düşük viskozite, en hızlı dolum | Enjeksiyon kalıplama, ince duvarlı parçalar, yüksek hızlı hatlar |
Tablo bir reçeteden ziyade bir başlangıç haritasıdır. Yeniden öğütme içeriği, yağ uzaması ve moleküler ağırlığın tümü, her iki yönde de genellikle beş ila on derece olmak üzere optimumu itecektir.
Pencereyi Makine Ayarlarına Çevirme
Ekstrüzyon
Tek vidalı bir hatta tipik bir profil, beslemede 150-170°C, sıkıştırma bölgesi boyunca 180-200°C ve ölçüm bölgesi ve kalıpta 190-215°C'dir. Yüzey kalitesi önemli olduğunda kalıbı son namlu bölgesinden biraz daha soğuk tutun ve erime basıncı okumalarına paneldeki ayar noktalarından daha fazla güvenin.
Enjeksiyon kalıplama
Fıçılar normalde 200-230°C'de, nozül 205-225°C'de ve kalıplar 20 ila 50°C arasında çalışır. İnce duvarlar ve uzun akış yolları, serinin en üst noktasını temsil ediyor; kalın kesitler 205-215°C'de daha iyi servis edilir, burada daha düşük kayma iç gerilim ve büzülmeyi kontrol altında tutar.
Şişirme ve film
Parison ve film hatları 185-205°C'yi tercih eder. Burada erime mukavemeti akıştan daha önemlidir ve 210°C'nin üzerine çıkmak genellikle kabarcık stabilitesi ve düşümü pahasına daha hızlı üretim satın alır.
Pencereyi Onaylamak için Reolojiyi Okumak
SEPS, güçlü bir kesme incelmesidir; bu, düşük kesmeli kılcal testte ölçülen viskozitenin, vidanın gerçekte deneyimlediği viskoziteden çok farklı olduğu anlamına gelir. Pratik bir yaklaşım, sıcaklığı 5°C'lik adımlarla yükseltmek ve eriyik basıncını sabit çıkışta loglamaktır. Pencerenin başlarında basınç her adımda hızla düşer. Düşüş yüzde birkaç seviyeye indiğinde ekstra ısı çok az şey satın alıyor ve yalnızca güvenlik marjını kısaltıyor. Kalıp şişmesi ve erime kırılmasının başlangıcı aynı hikayeyi anlatır: Erime rahatladıkça küçülürler, sonra eğrinin faydalı kısmını geçtiğinizde iyileşme durur.
SEPS'in SBS ve SEBS ile Karşılaştırması
Her üç kalite de polistiren uç bloklarını paylaşır, dolayısıyla farklar orta bloktan kaynaklanır. Daha geniş çapta hidrojenlenmiş blok kopolimer aralığında, farklı numaralar eklendiğinde aynı işleme mantığı geçerlidir.
- SBS doymamıştır ve çok daha soğuk bir sıcaklıkta (tipik olarak 150-200°C) işlenir, ancak çift bağları termal ve UV stabilitesini sınırlar.
- SEBS doymuş bir etilen-bütilen orta blok taşır ve yaklaşık 190 ila 240°C arasında rahatça çalışır.
- SEPS, doymuş bir etilen-propilen orta blok kullanır ve 180-230°C'de bulunur; birçok yumuşak formülasyonda SEBS'den daha iyi yağ alımı, daha düşük yoğunluk ve daha yüksek berraklık sunar.
Uygulamada seçim genellikle sıcaklıktan ziyade bitmiş özelliğe göre yapılır, çünkü SEPS, yağ yüklemenin, şeffaflığın veya yumuşak dokunuş hissinin en önemli olduğu durumlarda kazanma eğilimindedir.
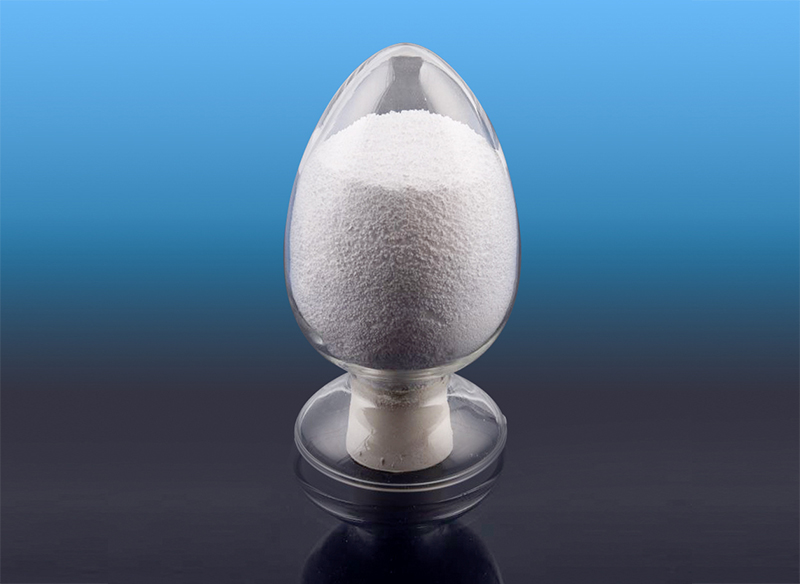
 Hidrojenlenmiş Stiren-Bütadien Blok Kopolimer(SEBS) Zhongli hidrojenlenmiş stiren-bütadien blok kopolimeri, Zhongli SBS'ye dayalı hidrojenasyonla hazırlanan termoplastik bir elastomerdir. Gibi mükemmel özelliklere sahiptir ... Ürünü Görüntüle →
Yaygın Sorunlar ve İşe Yarayan Sıcaklık Düzeltmeleri
- Pürüzlü, erimemiş yüzey veya görünür jeller — son iki namlu bölgesini 5-10°C yükseltin ve besleme boğazının köprü oluşturmadığını kontrol edin.
- Sararma veya hafif yanık kokusu — 10°C'yi düşürün, kalma süresini kısaltın ve vidanın kapalı bir vanaya doğru gitmediğini doğrulayın.
- Siyah lekeler veya bozulmuş noktalar — iyice temizleyin; bunlar genellikle mevcut ayar noktasından ziyade ölü bölgelerde bulunan eski malzemeye işaret eder.
- Zayıf kaynak hatları veya kısa atışlar — enjeksiyon basıncına veya hızına dokunmadan önce nozulu ve ön bölgeyi 5°C yükseltin.
- Kalıpta aşırı şişme veya kararsız bir parison — erime sıcaklığını biraz düşürün ve çekmeyi ve soğumayı yeniden kontrol edin.
Kararlı SEPS İşleme için Pratik Kurallar
- 195-200°C'ye yakın bir sıcaklıkta başlayın ve 5°C'lik adımlarla ayarlayın, her değişikliği erime basıncına ve yüzey kalitesine göre kaydedin.
- İkamet süresini kısa tutun; Fıçıda duran sıcak bir eriyik, hareket etmeye devam eden daha soğuk bir eriyikten daha kötüdür.
- Özellikle film ve yapıştırma işleri için nemli koşullarda saklandığında reçineyi kurutun.
- Hattı temizlemek için bir sonraki partiye güvenmek yerine, kaliteler arasında bir poliolefin veya ticari bir temizleme bileşiği kullanarak temizleme yapın.
- İşe yarayan ayarları (kalite, nem, yeniden öğütme oranı ve vidalama hızı) kaydedin, böylece bir sonraki çalışma bilinen bir noktadan başlar.
Not Seçimi ve Teknik Destek
Molekül ağırlığı, stiren içeriği ve yağ uzamasının tümü optimum düzeyde hareket eder, böylece aynı 180-230°C penceresi bir sınıfta cömert, diğerinde ise dar olabilir. Daha yüksek molekül ağırlıklı dereceler genellikle aralığın üst yarısının akış için olmasını isterken alt yarısının erime mukavemeti için tutulmasını ister; Yağla genişletilmiş kaliteler daha erken akar ve daha soğuk tarafı tolere eder. SEPS'in kullanıldığı yerler plastik modifikasyon bileşim sıcaklığının ayrıca pratik ayar noktasını genellikle 200-215°C'ye çeken poliolefin taşıyıcıya da uyması gerekir.
Tutarlılık, bu pencereyi lottan lota sabit tutan şeydir. Zhejiang Zhongli Sentetik Malzeme Teknolojisi, SEPS ve hidrojene blok kopolimer üretimini Yokogawa DCS kontrol sistemlerinde, ham madde alımı ve sevkıyatı arasındaki sekiz denetim adımıyla yürütür; böylece moleküler ağırlık ve blok yapısı, sıcaklık ayarlarınızın oluşturulduğu tasarım çerçevesi dahilinde kalır.
Eriyiği 180 ile 230°C arasında tutun, özel bir proses aksini gerektirmediği sürece bu bandın ortasına yakın kalın ve eriyik basıncı ve yüzey kalitesinin ayarın doğru olup olmadığını size söylemesine izin verin. Pencere rahatça çalışabileceğiniz kadar geniştir; işin püf noktası, notunuzun ve çizginizin onun içinde nerede olmak istediğini bilmektir.